Date:Sep 28, 2026
Contenido
Después de varias rondas de cotizaciones, las diferencias de costos que deciden la compra de maquinaria de plástico a menudo provienen de equipos que nadie mencionó en la primera reunión. Un gerente de producción que evalúa una nueva línea de moldeo por inyección generalmente comienza con la fuerza de sujeción, pero un ciclo rápido de prensa de 420 toneladas es tan consistente como el secador que la alimenta, el controlador de temperatura del molde que estabiliza la cavidad y el enfriador que elimina el calor del proceso. La conclusión es sencilla: la maquinaria de plástico debe evaluarse como un sistema de producción, no como una sola máquina, y el camino más inteligente hacia una planta eficiente comienza por mapear cada material y paso térmico alrededor de la prensa.
Muchos compradores buscan "maquinaria para plástico" esperando comparar prensas. Esto es comprensible, porque la máquina de moldeo por inyección es la pieza central de una fábrica de productos plásticos. Pero la máquina por sí sola no puede producir una pieza consistente. En una planta moderna, la cadena completa de equipamiento incluye:
La lista total puede parecer larga, pero cada unidad cumple un trabajo específico. Cuando un comprador evalúa un catálogo completo de maquinaria plástica, la pregunta práctica no es sólo si la prensa cumple con el requisito de tonelaje, sino si el equipo circundante coincide con el material, el tiempo de ciclo y la geometría de la pieza.
 Máquina de moldeo por inyección servoahorradora de energía serie ZF (50T-2500T) La máquina de moldeo por inyección servoahorradora de energía serie ZF de Zhenfei ha ganado una sólida reputación y participación en el mercado desde su lanzamiento. El diseño y funcionamiento del m... Ver producto →
Las máquinas de moldeo por inyección no son intercambiables en todas las aplicaciones. Tres parámetros impulsan la mayor parte de la decisión.
La fuerza de sujeción, medida en toneladas métricas o kN, mantiene el molde cerrado mientras se inyecta plástico fundido en la cavidad. Si la fuerza de sujeción es demasiado baja, el molde parpadea; si es excesivamente alto, los platos y el molde experimentan un desgaste innecesario. Como referencia, las máquinas de moldeo por inyección en el mercado varían desde aproximadamente 50 toneladas para pequeños componentes de precisión hasta 2500 toneladas o más para parachoques, cajas y paletas de automóviles. La serie ZF de Zhenfei cubre ese rango de 50 t a 2500 t, lo que la convierte en una base útil al asignar una máquina a una familia de piezas.
| Tipo de máquina | Fuerza de sujeción | Más adecuado para | Beneficio primario |
|---|---|---|---|
| Servo serie ZF de ahorro de energía | 50t - 2500t | Moldeo de precisión de uso general | Consumo energético reducido |
| Creación rápida de prototipos de la serie HS | 260t - 420t | Piezas de ciclo corto y paredes delgadas | Velocidad de producción acelerada |
| Baquelita serie JM | 178t - 408t | Compuestos fenólicos termoestables | Estabilidad de procesamiento a alta temperatura |
El consumo de energía es el segundo factor importante. Las bombas de desplazamiento fijo más antiguas funcionan a plena potencia incluso durante fases no productivas como el enfriamiento y la apertura del molde. Los sistemas servo de ahorro de energía modulan la velocidad del motor para adaptarse a la carga real. El resultado práctico es una reducción mensurable en el uso de electricidad, con las correspondientes caídas en la temperatura del aceite, el ruido y la carga de refrigeración aplicada a la planta. Dado que las horas de producción son largas, las diferencias en kWh entre una máquina hidráulica convencional y un modelo servoaccionado se hacen visibles en cada factura de electricidad.
Las máquinas estándar se encargan de la mayoría de los trabajos. Pero algunos productos exigen una arquitectura diferente. Las máquinas de creación rápida de prototipos para piezas de paredes delgadas, como la serie HS, están diseñadas para inyección de alta velocidad y tiempos de ciclo rápidos. Las máquinas de moldeo por inyección de baquelita o termoestables, como la serie JM, están diseñadas para procesar fenólicos y otros compuestos termoestables que curan a temperatura elevada y no se pueden volver a fundir. Elegir la familia de máquinas incorrecta para el material produce desechos, desgaste excesivo y tiempo de inactividad.
Creación rápida de prototipos de la serie HS Machine (260T-420T) La máquina de creación rápida de prototipos de la serie HS de Zhenfei se utiliza ampliamente en diversas industrias, incluidas las de envasado de alimentos, bebidas y atención médica. Personalizamos la ma... Ver producto → La prensa principal recibe la mayor parte de la atención, pero las máquinas auxiliares que la rodean determinan si la prensa puede funcionar a su velocidad nominal. Los tres grupos siguientes son los que los compradores subestiman con mayor frecuencia.
La transferencia de material de bolsa a contenedor es el paso más sencillo de automatizar. Un cargador automático por vacío utiliza presión negativa para introducir los pellets en la tolva de la prensa, lo que elimina el vertido manual y reduce el polvo en el taller. Un mismo sistema puede alimentar varias máquinas y se convierte en un punto de mantenimiento para instalaciones de una sola máquina.
El secado es la siguiente consideración. Muchos plásticos de ingeniería como ABS, PC, PA y PET absorben agua de la atmósfera. Incluso pequeñas cantidades de humedad pueden provocar defectos en la superficie o pérdida de resistencia mecánica. Un secador de tolva debe coincidir con el rendimiento de la prensa, la temperatura de secado del material y el tiempo de residencia. Una secadora de tamaño insuficiente obliga a los operadores a reducir la velocidad de la máquina; un modelo de gran tamaño desperdicia energía y puede sobrecalentar la resina.
La mezcla de colores se utiliza cuando un producto requiere un tono específico. Las máquinas mezcladoras de color VKG mezclan la resina natural con masterbatch o pigmento antes de que ingrese a la garganta de alimentación, lo que brinda una mejor consistencia del color que la mezcla dentro del barril.
Secador de plástico con tolva SDF (a) Distribución uniforme del aire caliente: alta eficiencia térmica, lo que reduce en gran medida el tiempo de secado (b) Control preciso de la temperatura: utilice un regulador de temperatura de cantidad de alta precisión... Ver producto → Una vez que el material está en el molde, la temperatura de la cavidad decide el tiempo del ciclo, la deformación de la pieza y el acabado de la superficie. Un controlador de temperatura del molde hace circular agua o aceite caliente alrededor del molde para mantener un punto de ajuste constante. Para procesos que necesitan zonas más estrechas, los controladores térmicos añaden calentamiento y monitoreo de precisión. Al otro lado del proceso, un enfriador industrial elimina el calor del molde y del aceite hidráulico. La capacidad del enfriador debe dimensionarse según la carga de enfriamiento de la prensa y el número de moldes en operación simultánea, no solo según el tonelaje de la prensa.
Las plantas de plástico generan continuamente bebederos, canales y piezas defectuosas. Una trituradora fuerte reduce esos desechos para molerlos, y una máquina de reciclaje automática pulverizadora puede devolver el material triturado al sistema de alimentación. Esto cierra el círculo, reduce los gastos de materiales y respalda los objetivos de sostenibilidad. Para obtener más detalles sobre este paso, lea sobre ¿Por qué las máquinas auxiliares son críticas? .
Una vez definidos los tipos de máquinas, la siguiente pregunta es la calidad del proveedor. Los siguientes factores separan a un proveedor listo para producción de un proveedor que solo vende catálogo.
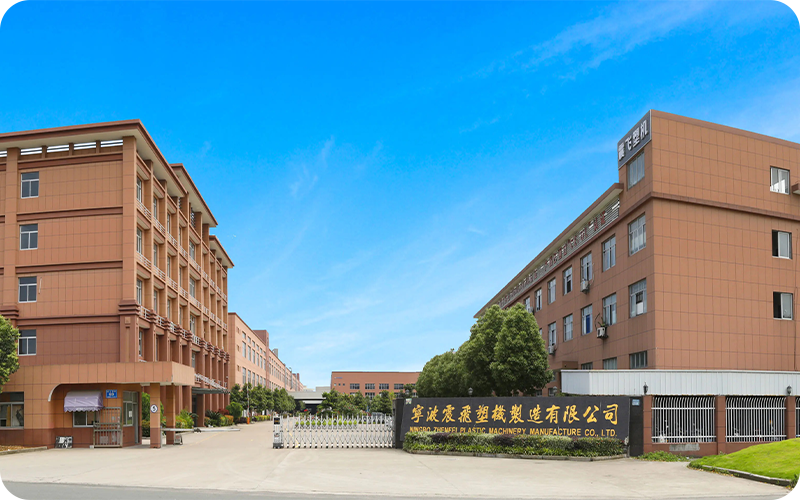
El proveedor debe tener capacidad física de producción. Una fábrica de más de 50.000 metros cuadrados con una gestión eficiente sistemática puede demostrar capacidad de montaje y prueba. Las prácticas 6S son una indicación útil de que el flujo de trabajo está controlado y el espacio de trabajo está auditado.
ISO 9001 es el estándar básico para la gestión de la calidad. Para el mercado europeo, las certificaciones CE y UE se convierten en un requisito práctico, no en un lujo. La verificación de los documentos de certificación debe realizarse antes de la compra, no después del envío.
Un fabricante que fabrica tanto la prensa como el equipo auxiliar ofrece una ruta de adquisición más sencilla. El comprador puede comparar el rendimiento total del sistema con una cadena de suministro en lugar de coordinar a varios proveedores. También facilita la resolución de problemas, porque hay una parte responsable. Al revisar las propuestas, solicite al proveedor que analice un escenario de producción real con material, peso de la pieza, tiempo del ciclo, carga de enfriamiento del molde y tasa de desperdicio esperada. Si la cotización no puede coincidir con esos números, está incompleta. un más amplio guía de selección basada en parámetros puede ayudar a los equipos de adquisiciones durante la revisión.
La maquinaria plástica es una categoría amplia, pero la lógica de decisión se reduce rápidamente. Comience con la familia de piezas para definir la fuerza de sujeción y el tipo de máquina. Agregue el sistema de energía y la configuración específica de la aplicación. Luego asigne el equipo auxiliar a los requisitos materiales y térmicos. Finalmente, verificar la capacidad de producción y las certificaciones del proveedor. Una fábrica que proporciona la cadena completa desde el manejo de materiales hasta la recuperación de residuos, con control de calidad documentado, ofrece la menor exposición a suposiciones no probadas. Cuando toda la línea se diseña como un solo sistema, la prensa puede funcionar a la velocidad y precisión para la que fue construida.
Artículos recomendados
Productos recomendados

 Fabricantes de máquinas de moldeo por inyección eléctricas personalizadas de Zhenfei
Derecho de Autor © Ningbo Zhenfei Injection Molding Machine Manufacturing Co., Ltd. Todos los Derechos Reservados


 中文简体
 English
 Español


