Date:Oct 26, 2026
Contenido
Si ingresa a un taller de moldeo que ha estado funcionando durante dos décadas, generalmente encontrará que el trabajo pesado lo realiza una máquina de inyección hidráulica. Eso no es nostalgia. La hidráulica convierte un modesto motor eléctrico en una fuerza enorme y fácil de controlar, y el moldeo por inyección es un negocio basado en la fuerza controlada: fuerza para mantener cerrado un molde, fuerza para empujar la masa fundida a través de una puerta estrecha y fuerza para empaquetar una pieza antes de que se enfríe.
Una máquina de inyección hidráulica es simplemente una máquina de moldeo por inyección cuyos movimientos de sujeción, inyección y accionamiento de tornillo son impulsados por aceite presurizado en lugar de servos eléctricos separados. Las prensas totalmente eléctricas e híbridas han adquirido una participación cada vez mayor en el mercado, particularmente en trabajos de pequeño tonelaje y alta precisión, pero la hidráulica sigue siendo la opción predeterminada para piezas grandes, paredes gruesas, materiales termoestables y cualquier cosa que necesite una gran fuerza de sujeción a un precio razonable. Esta guía cubre cómo funciona el sistema hidráulico, dónde sigue ganando y cómo mantenerlo saludable.
La mayoría de las máquinas hidráulicas comparten una unidad de potencia entre dos circuitos, y comprender esos dos circuitos explica casi todo sobre cómo se comporta la máquina.
Cuando el molde se cierra, un cilindro hidráulico empuja la placa móvil hacia adelante hasta que las dos caras del molde se tocan. Luego, la presión del aceite continúa aumentando y esa presión que actúa sobre el área del pistón se convierte en fuerza de sujeción, el tonelaje impreso en la placa de identificación de la máquina. Debido a que la fuerza proviene de la presión del fluido en lugar de un tornillo mecánico, es económico construir tonelajes muy grandes y la fuerza se distribuye a través de la platina de manera razonablemente uniforme, lo cual es bueno para los moldes grandes. Los diseños de abrazadera de palanca y de dos placas utilizan el mismo principio; simplemente difieren en cómo se transmite la fuerza.
Un motor hidráulico hace girar el tornillo para fundir y dosificar la granalla. Cuando comienza la inyección, un cilindro separado empuja el tornillo hacia adelante como un émbolo, y una válvula de retención en la punta del tornillo detiene el flujo de retorno del material fundido. La variación de la salida de la bomba durante la carrera le brinda el perfil de inyección de múltiples etapas que la mayoría de las piezas necesitan: llenado rápido, empaquetamiento más lento y retención controlada. Las máquinas hidráulicas son particularmente buenas en las etapas de retención lentas y prolongadas que exigen las piezas de paredes gruesas.
la unidad de potencia is the motor, pump, reservoir, filters, valves and oil cooler. Older machines used fixed-displacement pumps that pushed a constant flow no matter what the cycle needed, which is why they earned a reputation for wasting electricity. Modern servo-driven pumps vary their speed to match demand, and the difference in consumption is significant. Machine builders commonly report large reductions compared with fixed-pump designs, and that is the technology behind most energy-saving machines sold today.
Al final, todos los compradores se enfrentan a la misma pregunta. No existe una respuesta universal, porque depende del tamaño de la pieza, el material, los requisitos de precisión y cuánto valora una máquina simple y reparable.
| Aspecto | Hidráulico | Totalmente eléctrico | Híbrido |
|---|---|---|---|
| Generación de fuerza | Presión del cilindro y del aceite, fácil de ampliar | Servomotor y husillo de bolas, costosos de ampliar | Hidráulica servoaccionada |
| Tonelaje típico | 50 t hasta más de 2.500 t | Generalmente menos de 500 t | Aproximadamente entre 200 y 1.500 t |
| Energía en ralentí | Más alto con bombas fijas, mucho más bajo con servobombas | Más bajo | moderado |
| Repetibilidad de la inyección | Bueno y mejorado gracias al control de circuito cerrado | Excelente | Muy bueno |
| Enfoque de mantenimiento | Aceite, filtros, sellos, enfriadores. | Correas, tornillos, transmisiones. | Ambos lados de la máquina |
| Mejor ajuste | Trabajo grande, grueso, termoestable y económico | Piezas pequeñas de precisión y entornos limpios | Plantas de producción mixtas |
Según nuestra experiencia, la decisión rara vez tiene que ver con la moda. Si sus piezas son grandes, su material es abrasivo o sensible al calor, o su presupuesto tiene que cubrir varias máquinas en lugar de una, la hidráulica suele ganar. Si sus piezas son pequeñas, sus tolerancias son estrictas y la electricidad es su principal rubro, las prensas totalmente eléctricas tienen sentido. Para un análisis más extenso, mantenemos un artículo detallado sobre Máquinas de moldeo por inyección hidráulicas versus eléctricas. en nuestra base de conocimientos.
Después de suficientes proyectos, aparecen patrones. La hidráulica tiende a ser la respuesta correcta cuando:
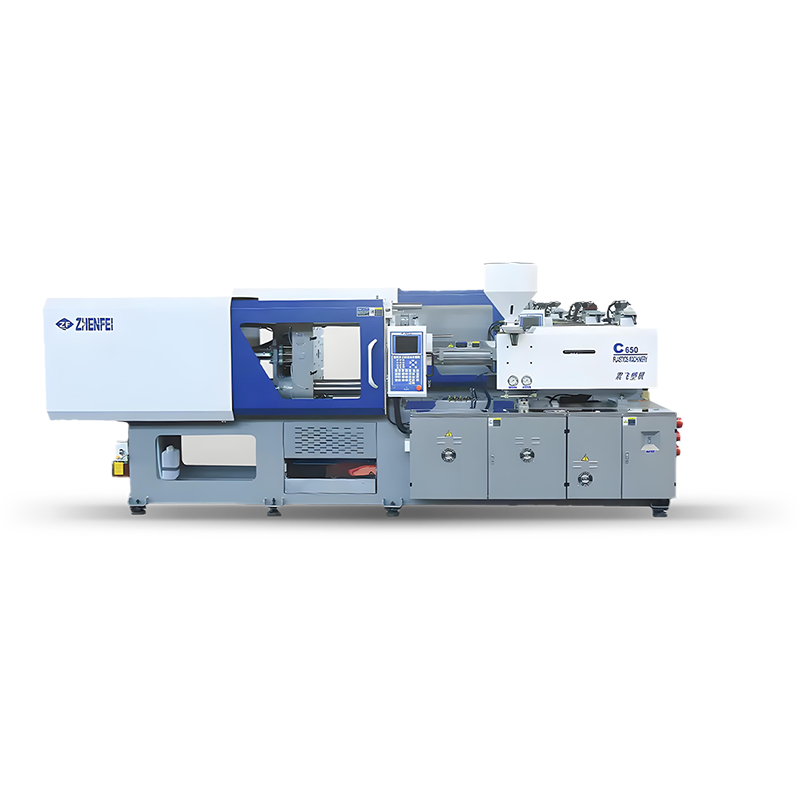
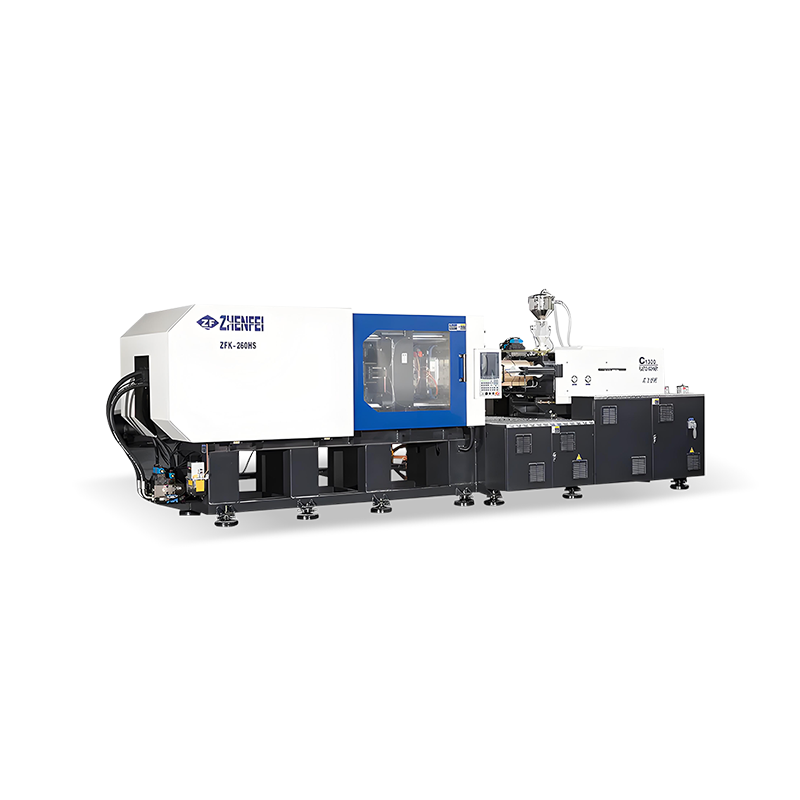
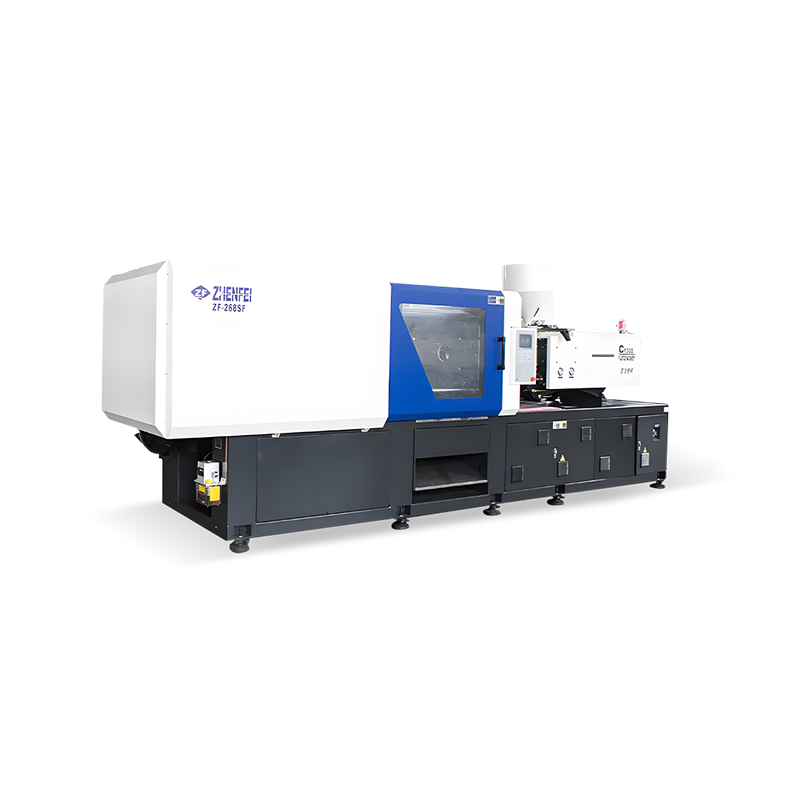
El sistema hidráulico servoaccionado hace que esta lista sea más larga de lo que solía ser. Nuestra propia serie ZF, por ejemplo, utiliza sistema hidráulico servocontrolado en un rango de 50 t a 2500 t, por lo que la ventaja de sujeción se mantiene mientras las pérdidas en ralentí disminuyen.
 Máquina de moldeo por inyección servoahorradora de energía serie ZF El sistema hidráulico servocontrolado de 50 T a 2500 T reduce las pérdidas en ralentí y al mismo tiempo admite un moldeado termoplástico estable y repetible para piezas automotrices, electrónicas, médicas y de embalaje. Ver producto →
Los termoplásticos son indulgentes. Un tornillo de uso general con una relación de compresión sensible y una relación longitud-diámetro decente manejará polipropileno, ABS y la mayor parte de lo que se ve en un taller, siempre que el tamaño del disparo y la fuerza de sujeción sean los correctos.
Los termoestables no perdonan. Las resinas fenólicas curan en lugar de congelarse, y curan un poco más cada segundo que permanecen en un barril caliente. Eso significa que la máquina necesita una zona precisa de la temperatura del cilindro, una geometría de tornillo que mantenga el tiempo de residencia corto y suficiente presión de inyección para llenar la cavidad antes de que el material comience a fraguar. Debido a que estos materiales son abrasivos y el proceso se calienta, las máquinas hidráulicas siguen siendo comunes en este sector del moldeo. Nuestra serie JM abarca desde 178 t hasta 408 t para materiales fenólicos y similares.
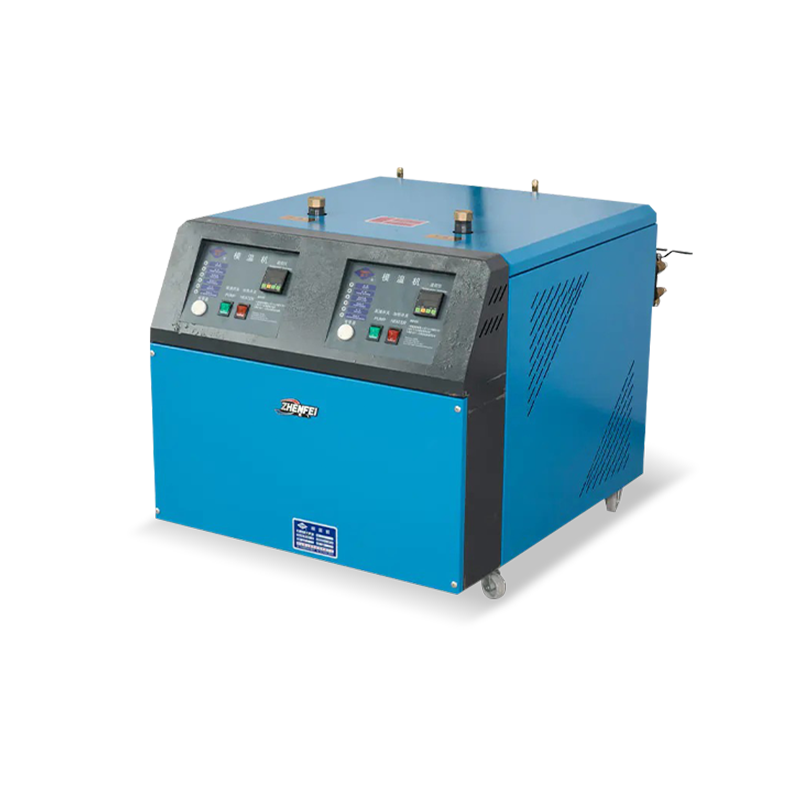
Máquina de moldeo por inyección de baquelita serie JM, 178T-408T Para termoestables fenólicos y similares, esta serie 178T-408T utiliza enfriamiento y plastificación de barril especializados para evitar que el material fundido se solidifique y respaldar una producción constante. Ver producto → Las máquinas hidráulicas son más sensibles a la temperatura que las eléctricas, porque el propio aceite forma parte de la transmisión. Cuando el aceite se calienta, la viscosidad disminuye, aumentan las fugas internas y la máquina pierde velocidad y repetibilidad. Mantener el aceite hidráulico, el molde y la materia prima dentro de sus ventanas adecuadas es lo que diferencia un proceso estable de uno frustrante.
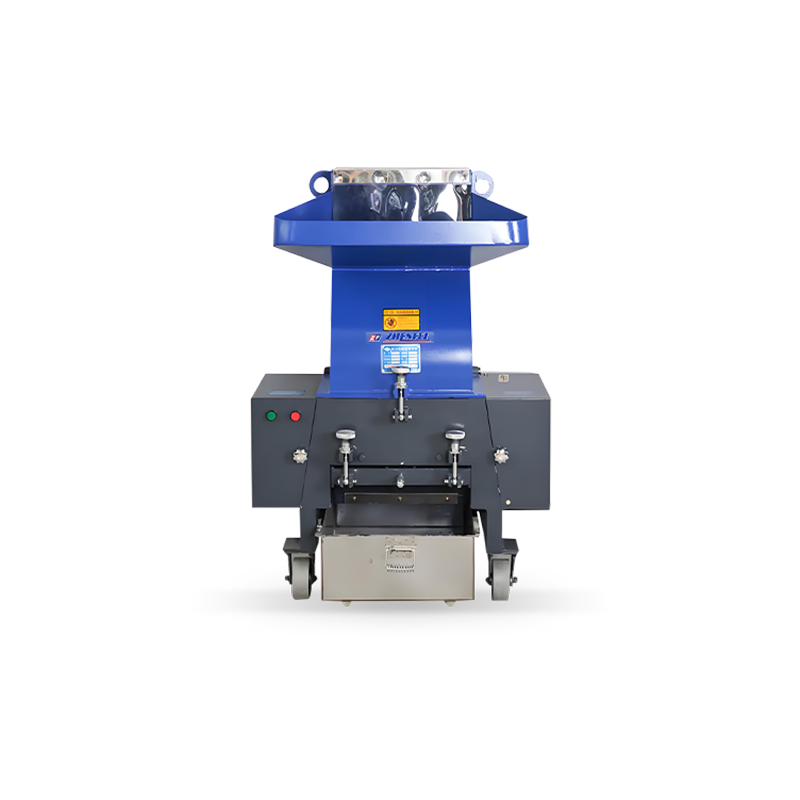
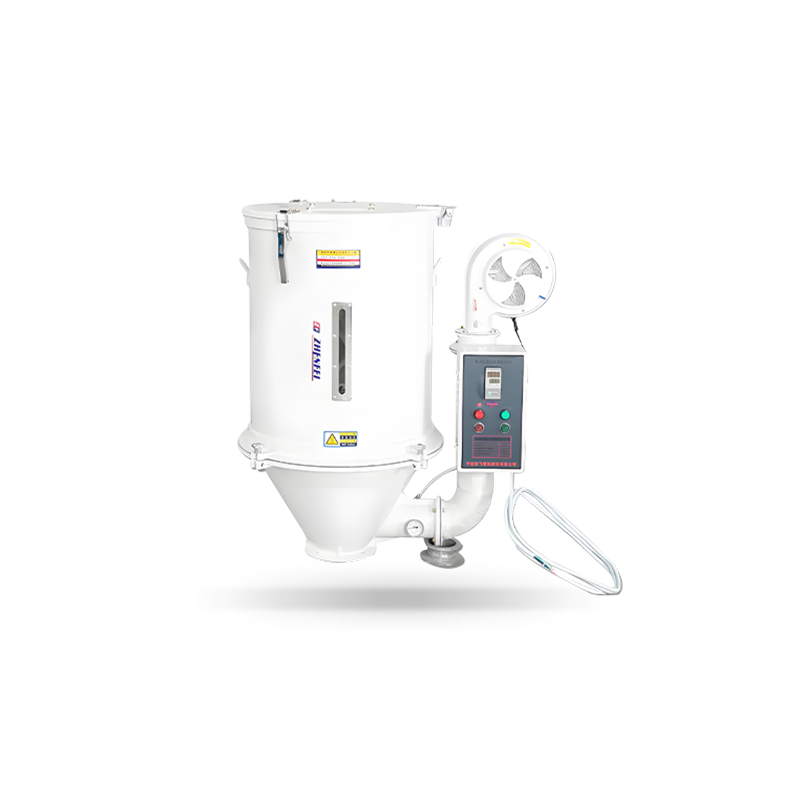
Por eso es tan importante el equipamiento de la prensa:
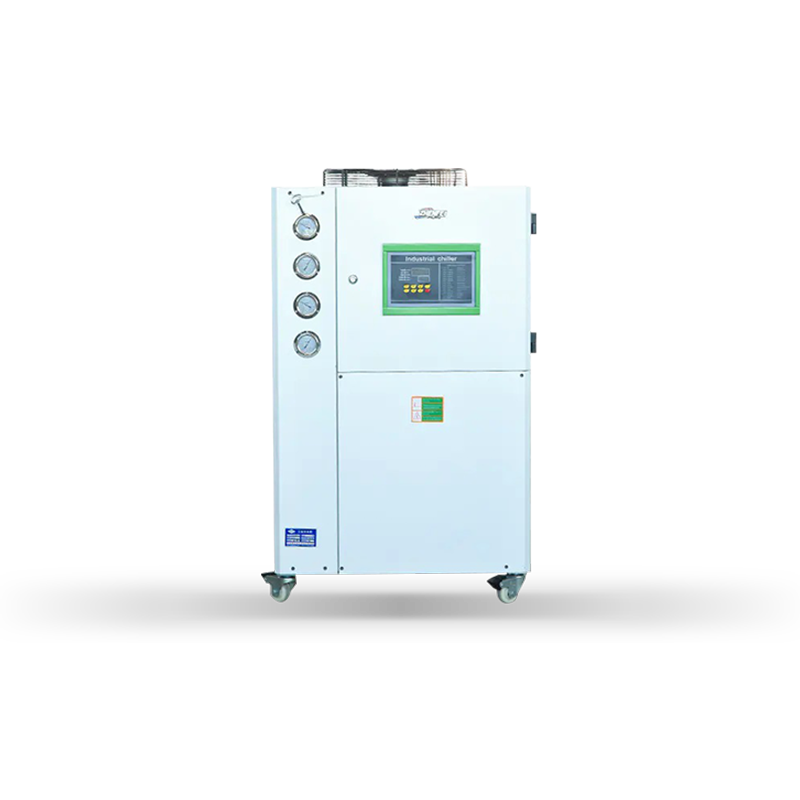
La refrigeración es la pieza que más a menudo se subestima. En una máquina hidráulica, el enfriador de aceite, el circuito del molde y la garganta de alimentación compiten por la misma agua enfriada, y un enfriador ligeramente más pequeño aparece como tiempos de ciclo de deriva mucho antes de que alguien sospeche del suministro de agua.
Enfriador industrial para moldeo por inyección y enfriamiento de procesos Equipos de enfriamiento auxiliares para control de temperatura de moldes, enfriamiento de procesos y HVAC, con características de eficiencia energética y rangos de temperatura adaptables para aplicaciones de fabricación, farmacéuticas y alimentarias. Ver producto → Lleve estos números a cualquier conversación con proveedores y la discusión se acortará mucho.
Puede ver las opciones de tonelaje y configuración en nuestra gama de máquinas de moldeo por inyección si quieres un punto de partida para comparar.
Una máquina hidráulica premia la disciplina básica. Nada en esta lista es exótico, pero omitirlo es como una buena prensa se convierte en un problema de mantenimiento.
Elegir una máquina de inyección hidráulica se trata menos de comparar folletos y más de hacer coincidir el control de fuerza, flujo y temperatura con las piezas que realmente vende. La tecnología está madura, lo cual es bueno: los principios se conocen bien, las máquinas se pueden reparar y una prensa en buen estado puede servir a una planta durante mucho tiempo.
Construimos máquinas de moldeo por inyección y el equipo auxiliar que las rodea en nuestras instalaciones en Yuyao, Zhejiang, y preferimos hacerle las preguntas correctas que cotizarle la máquina equivocada. Díganos la pieza, el material y el tiempo de ciclo que necesita y le ayudaremos a determinar el tonelaje y la configuración adecuados.
Artículos recomendados
Productos recomendados

 Fabricantes de máquinas de moldeo por inyección eléctricas personalizadas de Zhenfei
Derecho de Autor © Ningbo Zhenfei Injection Molding Machine Manufacturing Co., Ltd. Todos los Derechos Reservados


 中文简体
 English
 Español